Экструзионная линия: как связать режим расплава, продукт и историю перехода рецептуры
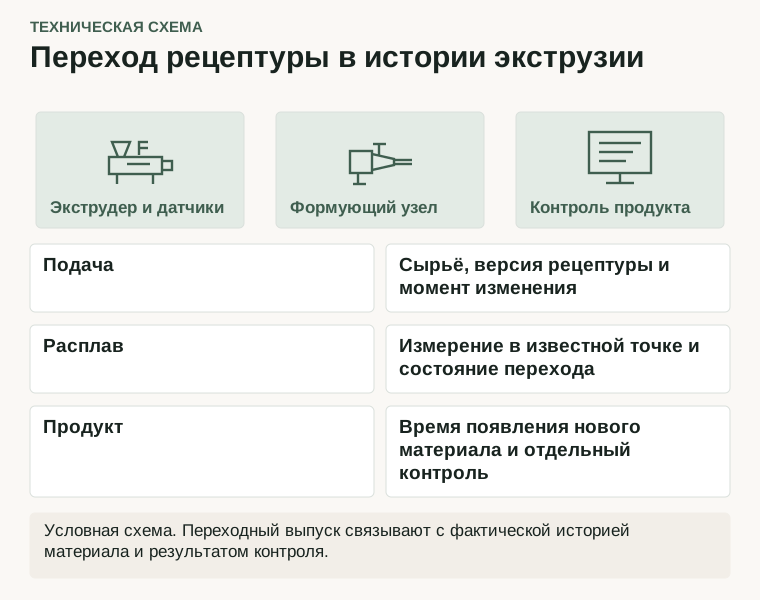
История экструзионной линии должна связывать сырьё, режим расплава и результат продукта. Одно среднее давление за смену не объясняет переход рецептуры или нестабильный участок выпуска. Проект строят по физическим зонам линии и временной последовательности материала.
Определить технологические границы
Составьте схему подачи, экструдера, фильтрации, формующего узла и последующих операций. Укажите доступные измерения и точки контроля продукта. Не все элементы присутствуют в любой линии; состав подтверждают по конкретной установке.
Разделите температуры заданных зон и измеренную температуру расплава. Они имеют разные источники и смысл. Аналогично, скорость привода, расход сырья и выпуск готового продукта не являются взаимозаменяемыми показателями производительности.
Связать сырьё и режим
Сохраните идентификаторы материала и действующей рецептуры, а при необходимости — фактические данные подачи. Переход команды рецепта не означает мгновенную смену состава у формующего узла. В истории должен быть виден переходный интервал по принятому технологическому основанию.
В справочнике Dynisco различаются наблюдение параметров процесса и свойств продукта. Давление и температура расплава относятся к первому, а измеренная толщина или другой выходной показатель — ко второму. Хорошая телеметрия сохраняет обе стороны без автоматического вывода о качестве по одному параметру.
| Граница | Что наблюдается | Какой контекст нужен |
|---|---|---|
| Подача | Материал и доступный поток | Рецептура и источник |
| Экструдер | Зоны, приводы и режим | Фаза работы |
| Расплав и формование | Установленные измерения | Физические места |
| Продукт | Доступные свойства выпуска | Время и идентификатор участка |
Подготовить измерительную карту
Для каждого давления и температуры укажите точку, прибор, единицу и состояние. Значение до фильтра и у формующего узла может характеризовать разные границы. Не следует называть их одним общим «давлением линии».
Доступные выходы измерителей проверяют по исполнению. Наличие местного индикатора не гарантирует дистанционную передачу. Сервисные особенности и допустимые действия с приборами устанавливают по документации; информационный проект не назначает монтаж или обнуление на рабочем оборудовании.
Выделить состояния производства
Согласуйте обозначения подготовки, устойчивого выпуска, перехода продукта, остановки и обслуживания. Для анализа производительности задайте правила учёта материала в каждом состоянии. Иначе переходный выпуск может исчезнуть из истории или ошибочно попасть в статистику годного продукта.
Отклонения сохраняйте вместе со скоростью и состояниями связанных узлов. Короткое событие может требовать более подробного наблюдения, чем сменная сводка. Частоту регистрации выбирают по вопросу анализа и возможностям источников, не предполагая одинаковой динамики всех датчиков.
Проверить связь с продуктом
Для выбранного производственного интервала сопоставьте данные расплава и контроль продукта. Учитывайте физическую задержку между точками. Если точная привязка пока не подтверждена, показывайте ограничение, а не назначайте один момент всем событиям.
Приёмка включает локальные значения, архив, единицы и продуктовые идентификаторы. Проверьте информационное поведение при сервисе и потере связи. Необходимо видеть, какие интервалы содержат недостоверные данные и как они учитываются в отчёте.
Начните со схемы линии, карты приборов и одного полностью разобранного перехода рецептуры. По нему можно определить нужную детализацию истории и дополнительные источники. Цель проекта — объяснимое наблюдение производства; технологические режимы, защитные функции и заключение о пригодности продукта остаются в установленной области ответственности специалистов.
Сайт носит справочный характер и не собирает персональные данные — все запросы уходят на наш e-mail напрямую из вашего почтового клиента. Соответствует требованиям закона о персональных данных.